米兰官方网站_米兰(中国)管道 · 产品介绍
米兰官方网站_米兰(中国)管道,以过硬的质量为根本,以良好的信誉求发展

 全国服务热线
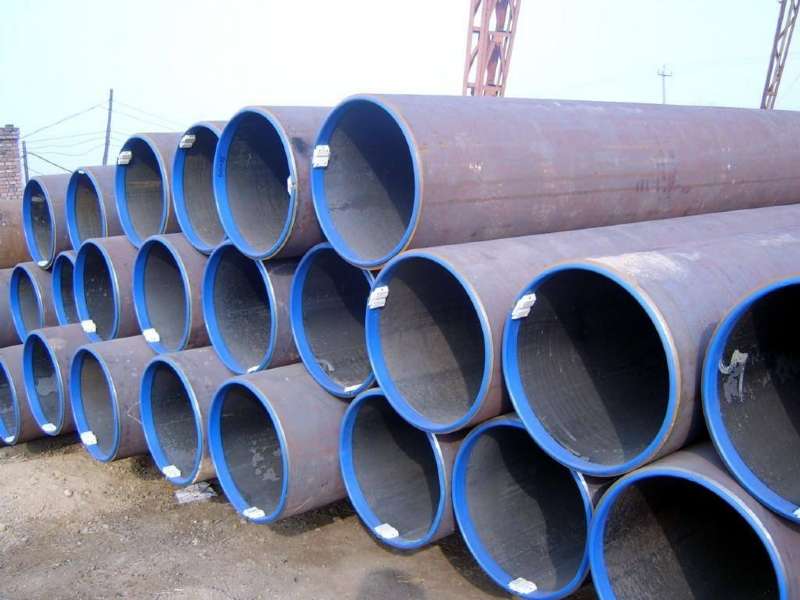
保温直缝米兰官方网站_米兰(中国)
热力保温
焊接连接
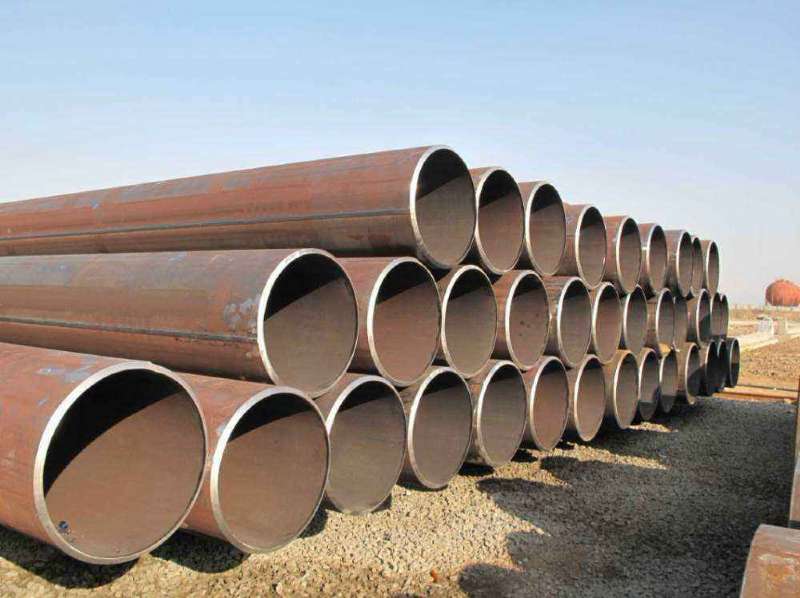
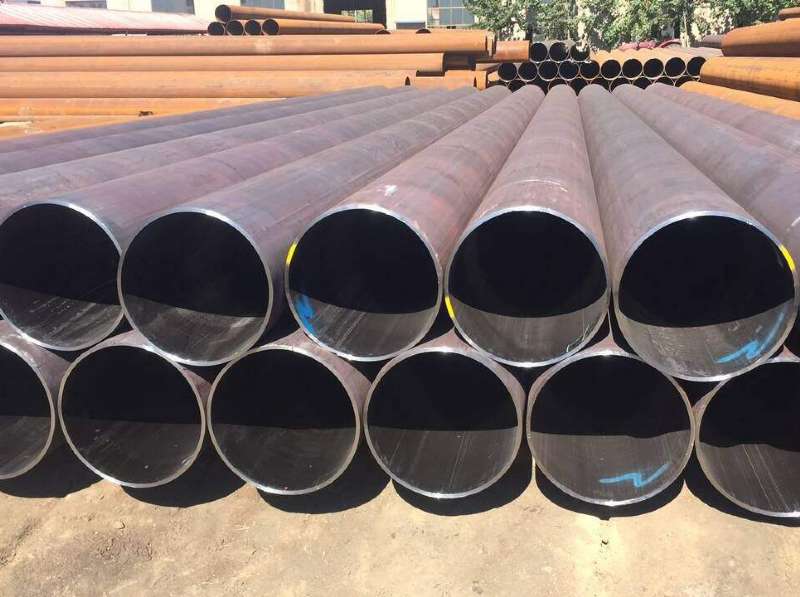
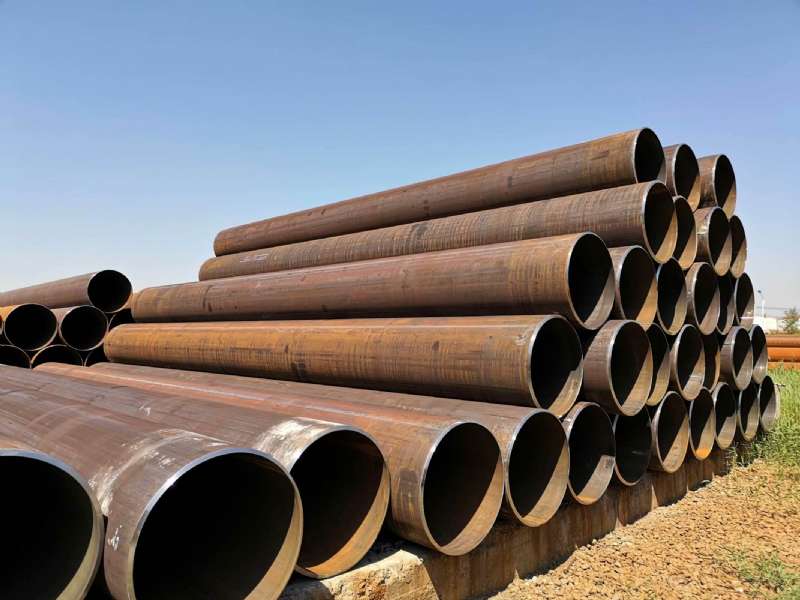
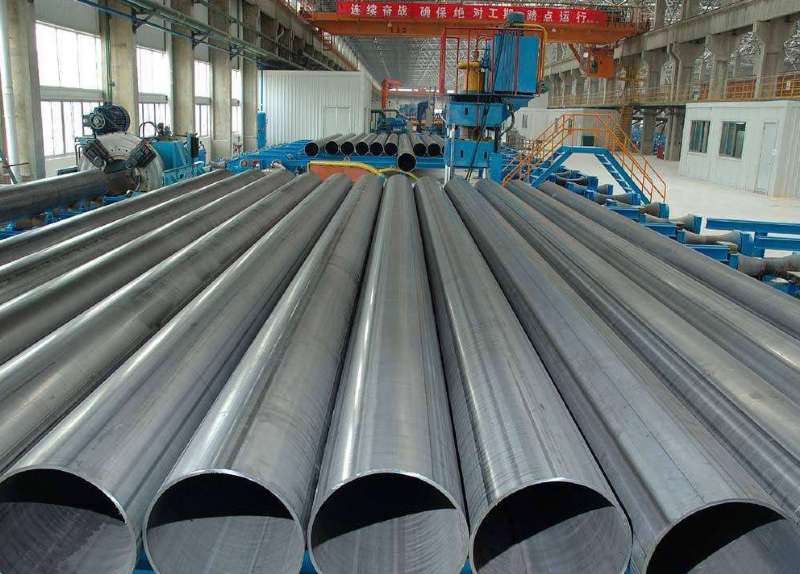
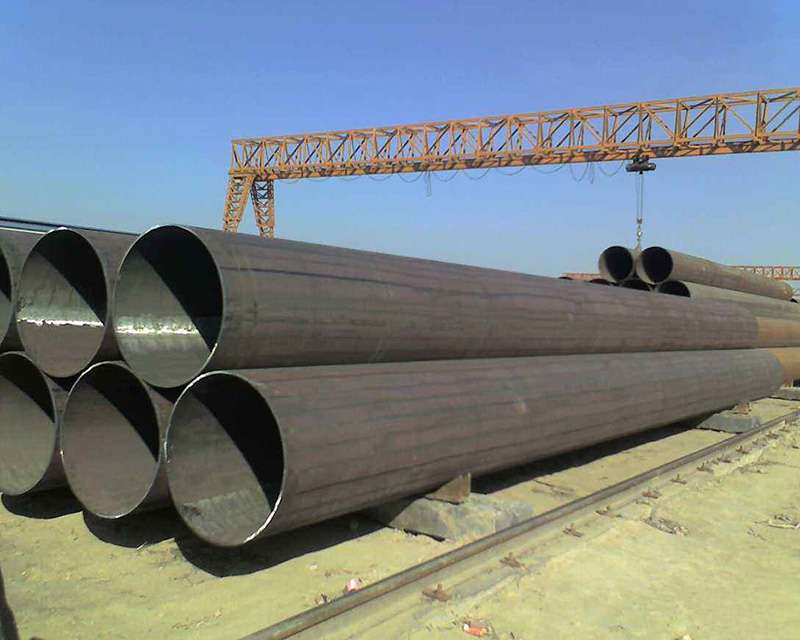
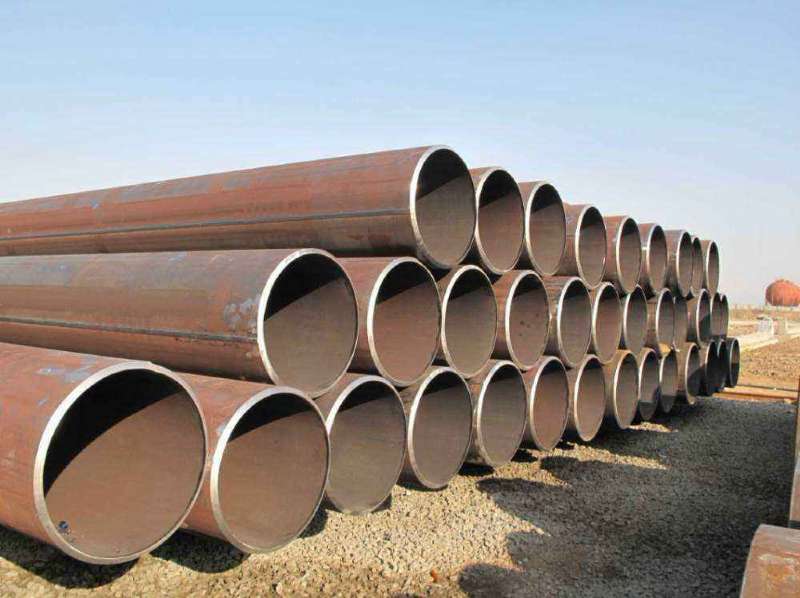
直缝米兰官方网站_米兰(中国) 是焊缝与米兰官方网站_米兰(中国) 纵向平行的米兰官方网站_米兰(中国) 。通常分为公制电焊米兰官方网站_米兰(中国) 、电焊薄壁管、变压器冷却油管等等。直缝焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~10
15076753444
直缝米兰官方网站_米兰(中国)
是焊缝与米兰官方网站_米兰(中国)
纵向平行的米兰官方网站_米兰(中国)
。通常分为公制电焊米兰官方网站_米兰(中国)
、电焊薄壁管、变压器冷却油管等等。直缝焊管生产工艺简单,生产效率高,成本低,发展较快。螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~100%,而且生产速度较低。
直缝米兰官方网站_米兰(中国) 按生产工艺可分为高频直缝米兰官方网站_米兰(中国) 和埋弧焊直缝米兰官方网站_米兰(中国) 。埋弧焊直缝米兰官方网站_米兰(中国) 按其不同的成型方式又分为UOE、RBE、JCOE米兰官方网站_米兰(中国) 等。下面介绍最常见的高频直缝米兰官方网站_米兰(中国) 和埋弧焊直缝米兰官方网站_米兰(中国) 的成型工艺。
埋弧焊工艺直缝米兰官方网站_米兰(中国) _直缝米兰官方网站_米兰(中国) 厂家_直缝米兰官方网站_米兰(中国) 价格
1. 板探:用来制造大口径埋弧焊直缝米兰官方网站_米兰(中国) 的钢板进入生产线后,首先进行全板超声波检验;
2. 铣边:通过铣边机对钢板两边缘进行双面铣削,使之达到要求的板宽、板边平行度和坡口形状;
3. 预弯边:利用预弯机进行板边预弯,使板边具有符合要求的曲率;
4. 成型:在JCO成型机上首先将预弯后的钢板的一半经过多次步进冲压,压成"J"形,再将钢板的另一半同样弯曲,压成"C"形,最后形成开口的"O"形
5. 预焊:使成型后的直缝焊米兰官方网站_米兰(中国) 合缝并采用气体保护焊(MAG)进行连续焊接;
6. 内焊:采用纵列多丝埋弧焊(最多可为四丝)在直缝米兰官方网站_米兰(中国) 内侧进行焊接;
7. 外焊:采用纵列多丝埋弧焊在直缝埋弧焊米兰官方网站_米兰(中国) 外侧进行焊接;
8. 超声波检验Ⅰ:对直缝焊米兰官方网站_米兰(中国) 内外焊缝及焊缝两侧母材进行100%的检查;
9. X射线检查Ⅰ:对内外焊缝进行100%的X射线工业电视检查,采用图象处理系统以保证探伤的灵敏度;
10. 扩径:对埋弧焊直缝米兰官方网站_米兰(中国) 全长进行扩径以提高米兰官方网站_米兰(中国) 的尺寸精度,并改善米兰官方网站_米兰(中国) 内应力的分布状态;
11. 水压试验:在水压试验机上对扩径后的米兰官方网站_米兰(中国) 进行逐根检验以保证米兰官方网站_米兰(中国) 达到标准要求的试验压力,该机具有自动记录和储存功能;
12. 倒棱:将检验合格后的米兰官方网站_米兰(中国) 进行管端加工,达到要求的管端坡口尺寸;
13. 超声波检验Ⅱ:再次逐根进行超声波检验以检查直缝焊米兰官方网站_米兰(中国) 在扩径、水压后可能产生的缺陷;
14. X射线检查Ⅱ:对扩径和水压试验后的米兰官方网站_米兰(中国) 进行X射线工业电视检查和管端焊缝拍片;
15. 管端磁粉检验:进行此项检查以发现管端缺陷;
16. 防腐和涂层:合格后的米兰官方网站_米兰(中国) 根据用户要求进行防腐和涂层。
好管道,就选米兰官方网站_米兰(中国)管道
咨询热线:15076753444
- 米兰官方网站_米兰(中国)
- 联系人:王帅
- 咨询热线:15076753444
- 联系电话:0317-6320971
- 电话传真:0317-6320971
- 联系邮箱:hbttgd2018@163.com
- 公司地址:河北省沧州市盐山县蒲洼城工业区